

ข่าว
บ้าน / ข่าว / ข่าวอุตสาหกรรม / อลูมิเนียมฟอร์จ 7075 กับ 6061: ความต้านทานแรงดึง อโนไดซ์ และความสามารถในการแปรรูป
การเลือกระหว่างอะลูมิเนียมอัลลอยด์ฟอร์จ 7075 และ 6061 เป็นการตัดสินใจที่เกิดขึ้นซ้ำๆ สำหรับวิศวกรและทีมจัดซื้อที่ต้องการส่วนประกอบน้ำหนักเบาพร้อมประสิทธิภาพเชิงกลที่คาดการณ์ได้ แม้ว่าทั้งสองชนิดจะเป็นอะลูมิเนียมอัลลอยด์ดัดขึ้นรูปที่ทนทานตามอายุการใช้งาน แต่กลุ่มสารเคมี เพดานความแข็งแรง ลักษณะพื้นผิว และต้นทุนการตัดเฉือนแตกต่างกันอย่างมาก คู่มือนี้จะเปรียบเทียบโลหะผสมอะลูมิเนียมฟอร์จ 7075 กับ 6061 บนปัจจัยสามประการที่สำคัญที่สุดในชิ้นส่วนที่ฟอร์จอย่างแม่นยำ ได้แก่ ความต้านทานแรงดึง คุณภาพอโนไดซ์ และความสามารถในการขึ้นรูป
ความแตกต่างในทางปฏิบัติเริ่มต้นที่แท่งโลหะ ล้อแม็ก 7075 อยู่ในระบบอลูมิเนียม-สังกะสี-แมกนีเซียม-ทองแดง (Al-Zn-Mg-Cu) ในขณะที่ 6061 อยู่ในระบบอลูมิเนียม-แมกนีเซียม-ซิลิคอน (Al-Mg-Si) ปรัชญาการผสมนั้นเรียบง่าย: 7075 ได้รับการออกแบบมาเพื่อเพิ่มความแข็งแกร่งสูงสุดผ่านการตกตะกอนที่หนาแน่นของ MgZn 2 อนุภาค ในขณะที่ 6061 เน้นประสิทธิภาพที่โค้งมนพร้อมความต้านทานการกัดกร่อนและการเชื่อมที่ดี
| องค์ประกอบ | 7075 (น้ำหนัก%) | 6061 (น้ำหนัก%) |
|---|---|---|
| สังกะสี (Zn) | 5.1 – 6.1 | สูงสุด 0.25 |
| แมกนีเซียม (มก.) | 2.1 – 2.9 | 0.8 – 1.2 |
| ทองแดง (ลูกบาศ์ก) | 1.2 – 2.0 | 0.15 – 0.40 |
| ซิลิคอน (ศรี) | สูงสุด 0.40 | 0.40 – 0.80 |
| โครเมียม (Cr) | 0.18 – 0.28 | 0.04 – 0.35 |
| เหล็ก (เฟ) | สูงสุด 0.50 | สูงสุด 0.70 |
ปริมาณสังกะสีและทองแดงที่สูงใน 7075 ทำให้เกิดการแข็งตัวของฝน ในปี 6061 แมกนีเซียมและซิลิคอนเกิดเป็น Mg 2 Si ตกตะกอน ซึ่งให้ความแข็งแรงปานกลาง ในขณะเดียวกันก็รักษาประสิทธิภาพการยืดตัวและการกัดกร่อนให้สมดุล ความแตกต่างนั้นลดหลั่นลงสู่ทรัพย์สินทุกหลัง
ในสภาวะ T6 ซึ่งเป็นการบำบัดความร้อนที่พบบ่อยที่สุดสำหรับโลหะผสมทั้งสอง ฟอร์จ 7075 ให้ความแข็งแรงครากประมาณ 435–505 เมกะปาสคาล และความต้านทานแรงดึงสูงสุดที่ 510–570 เมกะปาสคาล โดยทั่วไปแล้ว ฟอร์จ 6061-T6 จะให้ผลผลิต 240–275 เมกะปาสคาล และความต้านทานแรงดึงสูงสุด 290–310 เมกะปาสคาล ในทางปฏิบัติ 7075 ให้ความแข็งแรงของผลผลิตสูงกว่า 6061 ประมาณ 80%
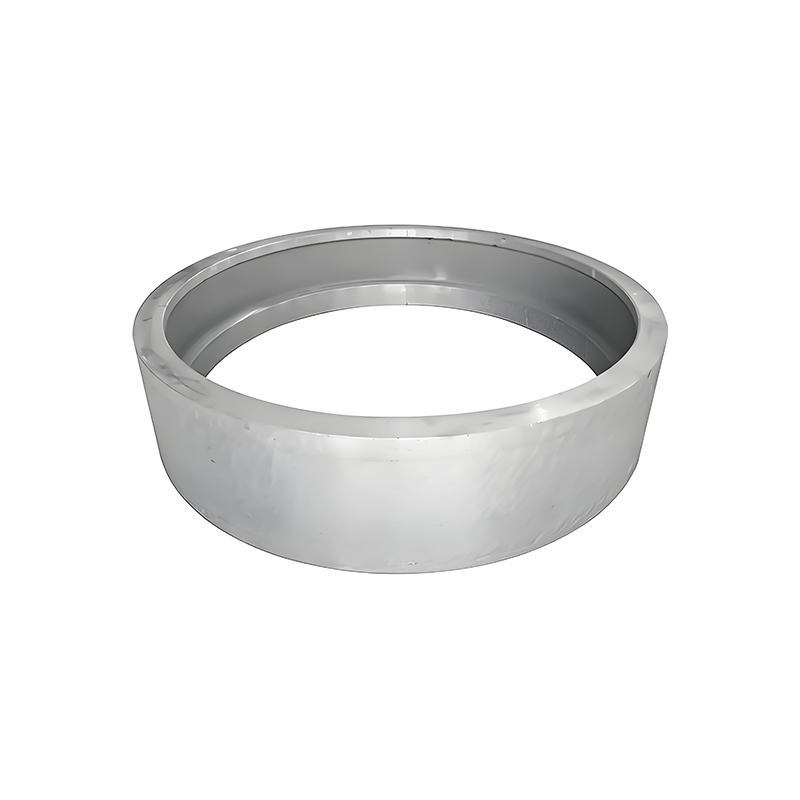 การตีขึ้นรูปอลูมิเนียมอัลลอยด์ 7075 สำหรับชิ้นส่วนโครงสร้างที่มีความแข็งแรงสูง ด้วยความแข็งแรงของผลผลิตที่สูงกว่า 6061 ในสภาพ T6 ประมาณ 80% การตีขึ้นรูป 7075 จึงเหมาะกับส่วนประกอบที่รับน้ำหนักมาก เช่น เฟืองและหน้าแปลน ซึ่งการลดขนาดส่วนจะช่วยลดน้ำหนักลงในขณะที่ยังคงความสามารถในการรับน้ำหนักได้ ดูผลิตภัณฑ์ →
ช่องว่างนั้นมาจากระบบ Zn-Mg-Cu: ปริมาณตะกอน 7075 จะหยาบกว่าและมีปริมาณมากขึ้นหลังจากการแก่ชราเทียม ซึ่งขัดขวางการเคลื่อนที่ของการเคลื่อนที่ได้อย่างมีประสิทธิภาพมากขึ้น สำหรับส่วนประกอบโครงสร้าง เช่น เฟืองฟอร์จ หน้าแปลนเพลา และตัวเสื้อแบริ่งในด้านพลังงานลมและเครื่องจักรกลหนัก ความแข็งแกร่งพิเศษนี้ช่วยลดขนาดส่วนต่างๆ ลง ส่งผลให้มวลลดลงโดยไม่ทำให้ความสามารถในการรับน้ำหนักลดลง
การยืดตัวบอกเล่าเรื่องราวที่แตกต่าง โดยทั่วไปแล้ว 6061 จะแสดงการยืดตัว 10–14% ใน T6 ในขณะที่ 7075 อยู่ที่ประมาณ 6–10% หากการดูดซับพลังงานหรือความสามารถในการขึ้นรูปภายหลังการตีขึ้นรูปเป็นสิ่งสำคัญ 6061 เป็นตัวเลือกที่ให้อภัยได้มากกว่า
อโนไดซ์เป็นกระบวนการหลังการตีขึ้นรูปทั่วไปสำหรับชิ้นส่วนอะลูมิเนียมที่ต้องการความต้านทานการสึกหรอ การป้องกันการกัดกร่อน หรือการตกแต่งที่สวยงามเป็นพิเศษ ล้อแม็ก 6061 ได้รับการยกย่องอย่างกว้างขวางว่าเป็นหนึ่งในโลหะผสมอลูมิเนียมที่ดีที่สุดสำหรับการอโนไดซ์ ปริมาณทองแดงที่ต่ำทำให้เกิดการเคลือบที่ใส สว่าง และสม่ำเสมอ ซึ่งยอมรับสีย้อมได้อย่างสม่ำเสมอ ไม่ว่าความต้องการจะเป็นสีใส สีดำ หรือสีที่กำหนดเอง
 การตีขึ้นรูปโลหะผสมอลูมิเนียม 6061 พร้อมการตอบสนองอโนไดซ์ที่เหนือกว่า เป็นที่รู้จักในด้านการเคลือบอะโนไดซ์ที่สม่ำเสมอและสดใส 6061 การตีขึ้นรูปมีความสมดุลระหว่างความแข็งแรง ความพลาสติก และราคา ทำให้เป็นตัวเลือกที่ใช้งานได้จริงสำหรับชิ้นส่วนโครงสร้างที่ต้องการการเคลือบขั้วบวกแบบใสหรือมีสี ดูผลิตภัณฑ์ →
ล้อแม็ก 7075 สามารถชุบอโนไดซ์ได้แต่มีข้อด้อย อนุภาคอินเทอร์เมทัลลิกที่อุดมด้วยทองแดงอาจทำให้เกิดสีเข้มขึ้นเล็กน้อยหรือสีไม่สม่ำเสมอในการเคลือบอะโนไดซ์ที่ชัดเจน โดยเฉพาะอย่างยิ่งเมื่อรูปทรงของชิ้นส่วนสร้างความหนาแน่นกระแสที่แตกต่างกัน ในทางปฏิบัติ 7075 มักถูกกำหนดด้วยสีอโนไดซ์สีเข้ม หรือใช้โดยไม่ใช้อโนไดซ์เมื่อการใช้งานมีโครงสร้างเป็นหลัก สำหรับโลหะผสมทั้งสองชนิด สามารถใช้กรดซัลฟิวริก Type II และอโนไดซ์เคลือบแข็ง Type III ได้ การชุบอโนไดซ์แบบแข็งมักใช้กับ 7075 เพื่อคืนความต้านทานการสึกหรอซึ่งความแข็งแรงสูงเพียงอย่างเดียวไม่สามารถให้ได้
ความสามารถในการแปรรูปมักเป็นปัจจัยในการตัดสินใจต้นทุนการผลิต อัลลอยด์ 6061 เป็นที่รู้จักกันดีว่าตัดเฉือนง่าย: ผลิตเศษสั้นและหักได้ดี ช่วยให้ใช้ความเร็วตัดได้สูง และได้ผิวสำเร็จที่ละเอียดซึ่งมักจะขจัดปัญหาการขัดเงาขั้นที่สอง ด้วยน้ำยาหล่อเย็นที่เหมาะสมและเครื่องมือคาร์ไบด์มาตรฐาน ทำให้สามารถกลึง กัด และเจาะงานตีขึ้นรูป 6061 ได้ในอัตราที่ให้ปริมาณงานสูงสุด
7075 ให้อภัยน้อยกว่าแต่ก็ไม่ยาก สังกะสีและทองแดงชนิดเดียวกันที่เพิ่มความแข็งแกร่งยังเพิ่มการแข็งตัวของงานและผลิตเศษที่แข็งและเหนียวยิ่งขึ้น โดยทั่วไปแล้ว ผู้ปฏิบัติงานจะลดความเร็วตัดลง 20–30% เมื่อเทียบกับรุ่น 6061 ใช้รูปทรงเม็ดมีดที่คมกว่า และใช้การตั้งค่าที่เข้มงวดเพื่อหลีกเลี่ยงการสั่นสะท้าน ผลลัพธ์ที่ได้คือผิวสำเร็จที่สะอาดและทำซ้ำได้ แต่รอบเวลาและต้นทุนเครื่องมือจะสูงขึ้นตามธรรมชาติ
หมายเหตุสำคัญประการหนึ่ง: วัสดุปลอมแปลงโดยทั่วไปแล้ว เครื่องจักรสามารถคาดเดาได้ดีกว่าวัสดุหล่อ เนื่องจากกระบวนการตีจะปิดรูพรุนและปรับปรุงโครงสร้างเกรน ข้อได้เปรียบดังกล่าวใช้ได้กับทั้ง 7075 และ 6061 เมื่อชิ้นส่วนถูกส่งมาเป็นแบบหล่อเปล่าแทนที่จะเป็นการหล่อ
โลหะผสมทั้งสองชนิดสามารถปลอมแปลงได้ แต่หน้าต่างกระบวนการต่างกัน อัลลอยด์ 6061 มีช่วงอุณหภูมิการตีขึ้นรูปที่กว้าง ประมาณ 400–500°C และมีความต้านทานการเสียรูปต่ำกว่า ทำให้เหมาะอย่างยิ่งสำหรับรูปทรงแม่พิมพ์ปิดที่ซับซ้อน และสำหรับการใช้งานแม่พิมพ์แบบเปิด เช่น เพลา แหวน และกระบอกสูบตีขึ้นรูป ล้อแม็ก 7075 ต้องใช้หน้าต่างที่แคบกว่า ประมาณ 350–420°C และแรงกดที่สูงกว่า เหมาะที่สุดสำหรับรูปทรงที่เรียบง่ายกว่าซึ่งผลตอบแทนคือความแข็งแรงเชิงกลสูงสุด
การอบชุบด้วยความร้อนก็แตกต่างกันไปตามความไว โลหะผสมทั้งสองชนิดได้รับการบำบัดด้วยสารละลายและบ่มให้อยู่ในสภาวะ T6 7075 ต้องการการควบคุมการดับที่แม่นยำเพื่อหลีกเลี่ยงการบิดเบือน ในขณะที่ 6061 มีความทนทานมากกว่า สำหรับซัพพลายเออร์ เช่น Maiterio Intelligent Equipment ซึ่งดำเนินการสายการผลิตการตีขึ้นรูปแบบเปิด โรงรีดแหวน เตาบำบัดความร้อน และโรงปฏิบัติงานเครื่องจักรกลซีเอ็นซี การจัดการโลหะผสมทั้งสองชนิดภายในบริษัทถือเป็นความสามารถตามปกติ
ไม่มีโลหะผสมใดที่เหนือกว่าในระดับสากล ทางเลือกขึ้นอยู่กับสภาพแวดล้อมที่รับน้ำหนัก ความต้องการพื้นผิว และงบประมาณ ใช้คู่มือการตัดสินใจนี้:
เพื่อการอ้างอิงอย่างรวดเร็ว ตารางด้านล่างจะสรุปความแตกต่างหลักในสภาพการปลอมแปลง:
| เกณฑ์ | 7075-T6 | 6061-T6 |
|---|---|---|
| แรงดึงสูงสุด | 510–570 MPa | 290–310 MPa |
| ความแข็งแรงของผลผลิต | 435–505 MPa | 240–275 MPa |
| ความสม่ำเสมอของอโนไดซ์ | ดีค่ะ สีเข้มขึ้น | เสร็จสิ้นที่ยอดเยี่ยมและสดใส |
| ความสามารถในการแปรรูป | ปานกลาง | ยอดเยี่ยม |
| ความสามารถในการเชื่อม | แย่ | ดี |
| ค่าใช้จ่ายทั่วไป | สูงกว่า | ล่าง |
ฟอร์จ 7075-T6 มีความแข็งแรงของผลผลิตสูงกว่าฟอร์จ 6061-T6 ประมาณ 80% 7075 เป็นตัวเลือกแรกเมื่อต้องการความแข็งแกร่งสูงสุด ควรเลือก 6061 เมื่อมีความแข็งแรงปานกลางรวมกับความต้านทานการกัดกร่อนและการเชื่อมที่ดีกว่าเพียงพอ
โลหะผสมทั้งสองชนิดสามารถชุบอโนไดซ์ได้ แต่ 6061 จะให้การเคลือบอะโนไดซ์ที่สว่างกว่าและสม่ำเสมอกว่า 7075 มีแนวโน้มที่จะพัฒนาสีเข้มขึ้นเล็กน้อยหรือสม่ำเสมอน้อยลง การเลือกสีอโนไดซ์สีเข้มจะช่วยลดผลกระทบนี้ให้เหลือน้อยที่สุด
7075 ต้องการความเร็วตัดลดลงประมาณ 20–30% และเครื่องมือที่คมชัดยิ่งขึ้น เนื่องจากมีความแข็งสูงขึ้นและมีแนวโน้มที่จะทำให้ชิ้นงานแข็งตัวมากขึ้น 6061 ประหยัดกว่าสำหรับเครื่องจักร โดยเฉพาะในการผลิต CNC ในปริมาณมาก
Forged 7075 ได้รับความนิยมในการใช้งานด้านการบินและอวกาศ การป้องกันประเทศ และยานยนต์สมรรถนะสูง ฟอร์จ 6061 ใช้กันอย่างแพร่หลายในพลังงานลม เครื่องจักรก่อสร้าง อุปกรณ์ทางทะเล และเครื่องจักรอุตสาหกรรมทั่วไป ซึ่งมีความสำคัญต่อความต้านทานการกัดกร่อนและความคุ้มค่า
Maiterio Intelligent Equipment รักษาความสามารถในการตีโลหะผสมอะลูมิเนียมโดยเฉพาะ ซึ่งครอบคลุม 7075, 6061, 2A12, 5083 และ 5A06 สิ่งอำนวยความสะดวกนี้ประกอบด้วยค้อนทุบแบบเปิด โรงรีดแหวนไร้ตะเข็บ เตารักษาความร้อน และเครื่องจักร CNC มากกว่า 70 เครื่อง ดังนั้นจึงสามารถส่งมอบชิ้นงานปลอมแปลงที่ผ่านการกลึงขั้นสุดท้ายและพร้อมสำหรับการประกอบได้ สำหรับวิศวกรที่เปรียบเทียบซัพพลายเออร์การปลอมแปลง ประสบการณ์จริงในโรงงานมีความสำคัญพอๆ กับเอกสารข้อมูลโลหะผสม — เรียนรู้เพิ่มเติมในคำแนะนำของเรา การเลือกซัพพลายเออร์การปลอมที่เหมาะสม .
 Previous

